en

遠隔地の採掘現場では、6 インチの脱水ホースが使用後 1 週間以内にライナーとジャケットの間で水膨れを起こし始めます。ポンプ圧力は定格内で、水はきれいですが、ホースが剥離しています。根本原因は製造工場にあります。不安定な接着プロセス、わずかに湿ったポリマーバッチ、または硬化オーブンの温度がオフになっていることが原因です。これらは、レイフラット ホースの製造要件が制御するために存在する変数です。
このガイドでは、レイフラット ホースの主要な製造段階、性能を決定する材料の決定、および欠陥製品が現場に届くのを防ぐ品質管理テストについて説明します。プラント エンジニア、調達チーム、OEM バイヤーは、消防、鉱業、農業、産業用レイフラット ホースの直接メーカーである Taizhou Jun'an Fire Technology Co., Ltd. などの供給パートナーを評価する際の参考として使用できます。
レイフラットホースの製造工程が一目で分かる
レイフラット ホースの製造は、ポリマー ライナーと繊維補強材を結合する一連のプロセスであり、各段階で次の段階に制約が課せられます。
- 配合と乾燥: ポリマー、可塑剤、安定剤、および添加剤を配合に合わせて計量して混合し、水分目標が 0.05 パーセント未満になるまで乾燥させます。
- ライナー押出: コンパウンドは、壁の厚さと一貫性を決定する制御された温度プロファイルで連続チューブに押し出されます。
- 補強: ライナーの周囲にポリエステルまたはナイロンの糸が織られるか編まれます。糸の張力と織り密度がホースの定格圧力を設定します。
- ラミネートと接着: 接着層は、制御されたコート重量、熱、ニップ圧の下でライナーを補強材に接着します。
- 硬化: ラミネートされたホースは、ポリマーを架橋して結合を安定させる硬化ゾーンを通過します。
- 仕上げと検査: ホースは適切な長さに切断され、カップリングが取り付けられ、仕様が印刷され、最終的な QC ゲートに対してチェックされます。
材料の選択: 最初の品質ゲート
レイフラット ホースの生産には、PVC、TPU、EPDM、天然ゴムの 4 つのライナー ファミリーが主流です。ライナーの材質によって使用圧力、耐薬品性、温度範囲、耐摩耗性が決まるため、選択は購入価格だけではなく、意図した用途に適合する必要があります。
PVC は、コスト、剛性、耐薬品性のバランスが取れているため、灌漑や一般的な脱水にデフォルトで使用されています。 TPU は採掘や研磨材の転写に、EPDM は熱水やオゾンへの曝露に、天然ゴムは高屈曲火災や産業用途に好まれます。サイズとパフォーマンスの詳細な比較については、次のサイトを参照してください。 PVC レイフラット ホース選択ガイド .
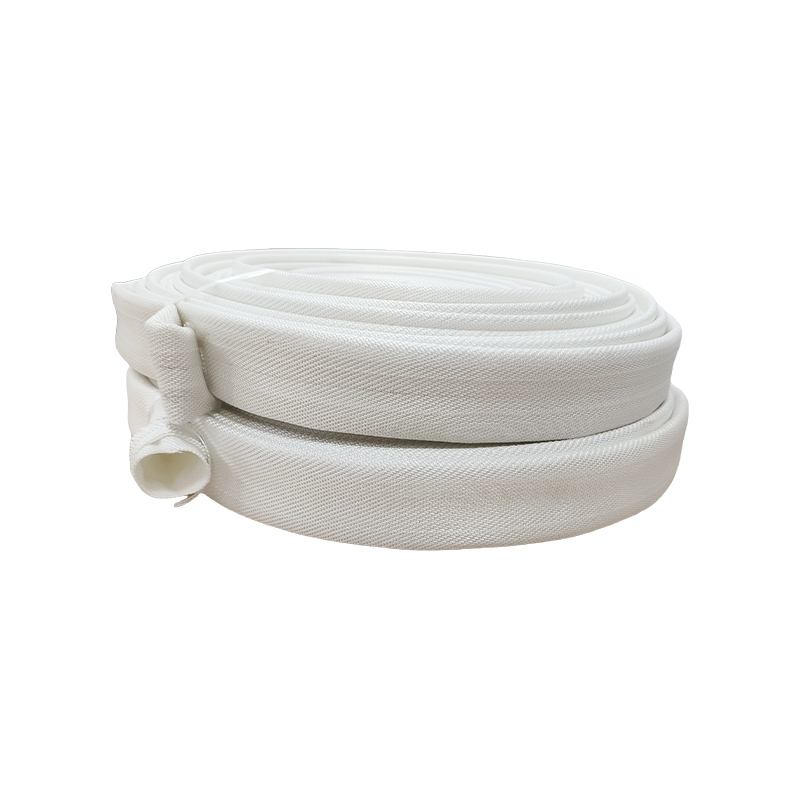
 消防用および農業用水の供給用の PVC 裏地付きキャンバス レイフラット ホース この軽量かつ強力なホースは、ポリエステルジャケットと滑らかなPVCライニングを組み合わせており、摩擦損失を軽減し、コンパクトに保管できます。防火と灌漑に適しており、Storz カップリング オプションが近くに記載されています。 製品を見る→
| プロパティ | PVC | TPU | EPDM | 天然ゴム |
| 一般的な使用圧力 | 4~10バール | 6~16バール | 5~15バール | 4~10バール |
| 温度範囲 | -5~60℃ | -40~80℃ | -40~120℃ | -20~70℃ |
| 耐摩耗性 | 中等度 | 高 | 中等度-high | 高 |
| 代表的な用途 | 灌漑、脱水 | 鉱業、油田 | 熱水、薬品 | 消防、農業 |
主要な生産段階とプロセス管理
押出、補強、積層の 3 つの製造段階は、レイフラット ホースの欠陥のほとんどが発生する場所であり、それぞれの段階で特定のパラメータの監視が必要です。
押出および配合
ポリマーバッチ内の水分は、ライナーの膨れの主な原因です。特に TPU およびナイロンベースの化合物については、水分 0.05 パーセント以下という目標を強制する必要があります。バレル温度、スクリュー速度、ダイのセンタリングはシフト開始ごとに検証され、肉厚はインラインレーザーゲージでチェックされます。
補強と織り
繊維補強材は内圧荷重の大部分を支えます。糸の張力はすべての端で均一でなければなりません。 10% を超える変動では、バースト圧力が低下する弱いゾーンが作成されます。織り密度はインチあたりのピック数で監視され、仕様を逸脱すると織機が停止します。
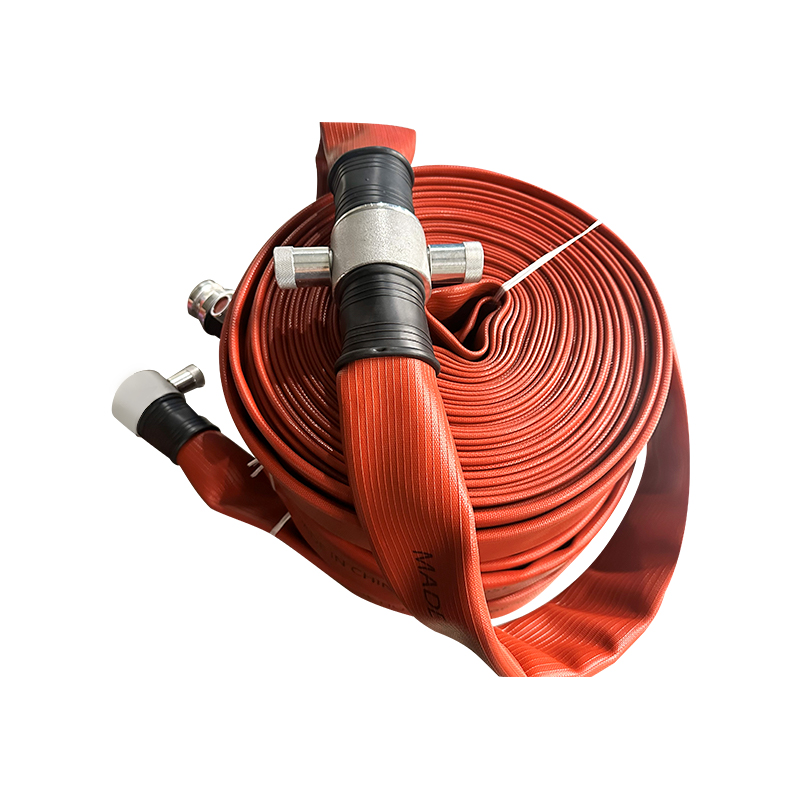
 消火および産業用EPDMライニングファイバーキャンバスフラットホース 熱安定性と耐オゾン性を備えた EPDM 内部を特徴とするこのホースは、極端な温度下でも柔軟性を維持し、織られたポリエステル ジャケットが圧力と摩耗に対処するため、要求の厳しい消防および産業用途に適しています。 製品を見る→
ラミネートと硬化
工業用レイフラット ホースの場合、接着剤コートの重量は通常、1 平方メートルあたり 30 ~ 50 グラムになります。低すぎると剥離強度が低下します。高すぎると接着剤がジャケットからにじみ出ます。ニップ圧力とオーブン温度は継続的に記録され、硬化プロファイルは各生産実行の最後にサンプル破裂テストによって検証されます。熱や化学薬品にさらされる場合、EPDM 裏地構造は、EPDM 化学に特有の加硫硬化プロファイルを使用した同じ積層シーケンスに従います。
品質管理試験の要件
レイフラット ホースは、静水圧、接着、寸法、および外観の検査ゲートを通過するまで出荷の準備が整いません。
標準的な製造 QC プログラムには次のテストが含まれます。
- 静水圧耐性テスト: 定格使用圧力の 1.5 倍、5 分間保持、漏れや目に見える変形はありません。
- 破裂圧力テスト: 最低使用圧力の 3 倍。比率が低い場合は、補強または積層の構造が弱いことを示します。
- 剥離接着力テスト: ライナーのストリップを補強材から引き抜きます。工業用ホースの最小許容値は 2 N/mm です。
- 寸法測定: 内径公差 /-2 パーセント、肉厚公差 /-10 パーセント。
- 目視検査およびねじれ検査: 水ぶくれ、ピンホール、織りむらがなく、繰り返し折り畳んだ後もホースは平らな形状に戻る必要があります。
一般的な製造上の欠陥とそれをスクリーニングする方法
レイフラット ホースの現場での故障のほとんどは、層間剥離、膨れ、肉厚の不均一、織り歪みの 4 つの製造上の欠陥のいずれかに起因します。それぞれに特定の根本原因と、それに対応する工場内での制御があります。
| 欠陥 | 根本原因 | 検出方法 | 予防 |
| 層間剥離 | 接着剤コート量が少なく、湿気が少ない | 剥離試験、破裂試験 | 接着剤の重量確認、乾燥 |
| 水ぶくれ | ポリマー内の水分、閉じ込められた空気 | 目視、静水圧試験 | 材料の乾燥、脱気 |
| 不均一な肉厚 | 金型の位置ずれ、温度ドリフト | レーザーゲージ、マイクロメーター | シフトごとに金型のキャリブレーションを行う |
| 織り歪み | 糸張力の変動、織機の摩耗 | 目視、破裂試験 | 織機の張力監視 |
注文前に購入者が確認すべきこと
故障したホースのコストは、低価格での入札による節約よりもはるかに高いため、購入者は供給パートナーと契約する前に、テスト記録、製造基準、カスタマイズ能力を確認する必要があります。
- 注文する予定の正確な製品グレードの静水圧、破裂圧力、剥離強度をカバーするバッチ テスト証明書をリクエストしてください。
- どの規格が製造を管理しているかを確認します: EN 14540、NFPA 1962、または明確に記載された許容基準を含む文書化された内部仕様。
- サプライヤーが輸入ロールを独自のラベルで再販するのではなく、独自の押出成形および製織ラインを運営していることを確認してください。
- 重要な用途や高圧用途については、出荷前のサンプルテストと独立した実験室による検証が必要です。
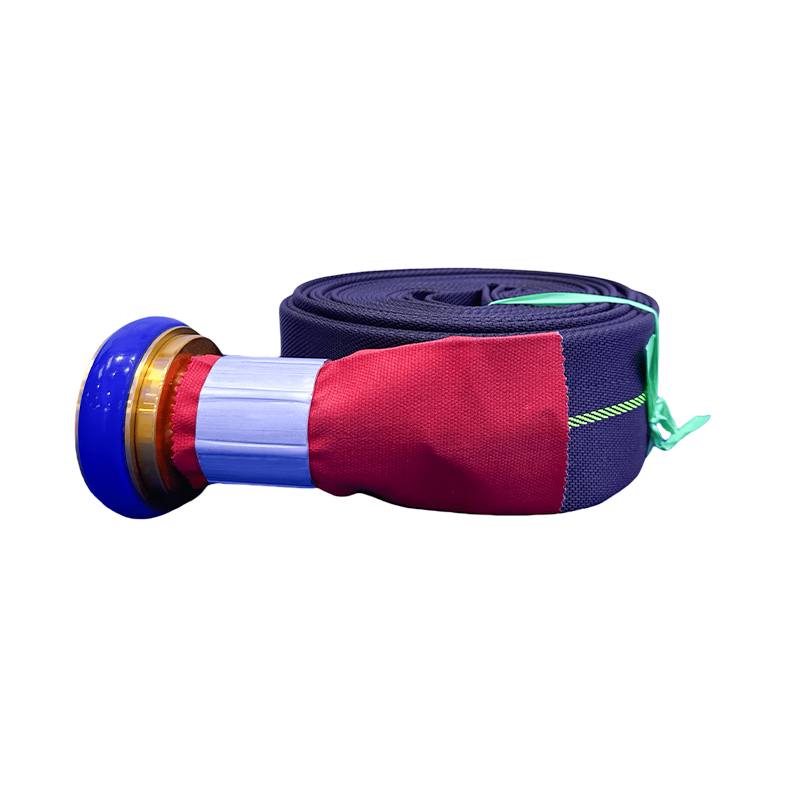
 灌漑および高摩耗用途向けの耐久性の高い TPU レイフラット ホース このホースは、強力かつ軽量でねじれにくい構造を実現する貫通 TPU 押出材を使用しています。紫外線、油、摩耗に耐性があり、PVC やゴムが破損する可能性がある灌漑、建設、要求の厳しい水の移送に最適です。 製品を見る→
社内生産と国際貿易部門を備えた直接の製造業者は、この文書を効率的に提供できます。 Taizhou Jun'an Fire Technology Co., Ltd. は、上海近郊の江蘇省に拠点を置き、PVC、TPU、EPDM、天然ゴムライニングのレイフラット ホースを自社工場で製造し、OEM および ODM のカスタマイズをサポートしています。全製品ラインナップをご覧ください。 会社のウェブサイト .
よくある質問
レイフラット ホースで最も一般的な故障モードは何ですか?
ライナーと補強材の間の層間剥離は、最も一般的な破損モードです。これは、ラミネート中の不十分な接着、ポリマー内の過剰な水分、または不適切な接着グレードによって発生し、圧力下で膨れや層の剥離として現れます。
レイフラット ホースのメーカーはどのような圧力テストを実行する必要がありますか?
定格使用圧力の1.5倍での耐水圧試験および使用圧力の3倍以上での破裂試験。どちらも生産バッチごとに文書化し、要求に応じて購入者が利用できるようにする必要があります。
ライナーと補強材の接着はどのように検証されますか?
標準的な方法は、ホースの切断ストリップに対する 180 度剥離テストです。産業用レイフラット ホースには通常、最小剥離強度 2 N/mm が必要です。この値を下回ると、周期的な圧力や繰り返しの屈曲を受けると層間剥離が発生する可能性があります。
レイフラット ホースをカスタムのカップリングと長さで作成できますか?
はい。直接メーカーはライナーの厚さ、補強密度、長さを調整でき、Storz、Camlock、American、瞬間式などの地域規格にカップリングを適合させることができます。 OEM および ODM 生産は台州君安火災技術有限公司の標準サービスです。